Szkolenia WABROTECH
Najbliższe szkolenie:
13.11.2026

Utrata przyczepności wiertarki magnetycznej na konstrukcji stalowej to przepis na zniszczenie sprzętu i groźny wypadek. Poznaj 5 najczęstszych błędów operatorów, które osłabiają elektromagnes, i dowiedz się, jak zaawansowane systemy serii Wabrotech WT zapewniają maszynie 100% stabilności w każdych warunkach.
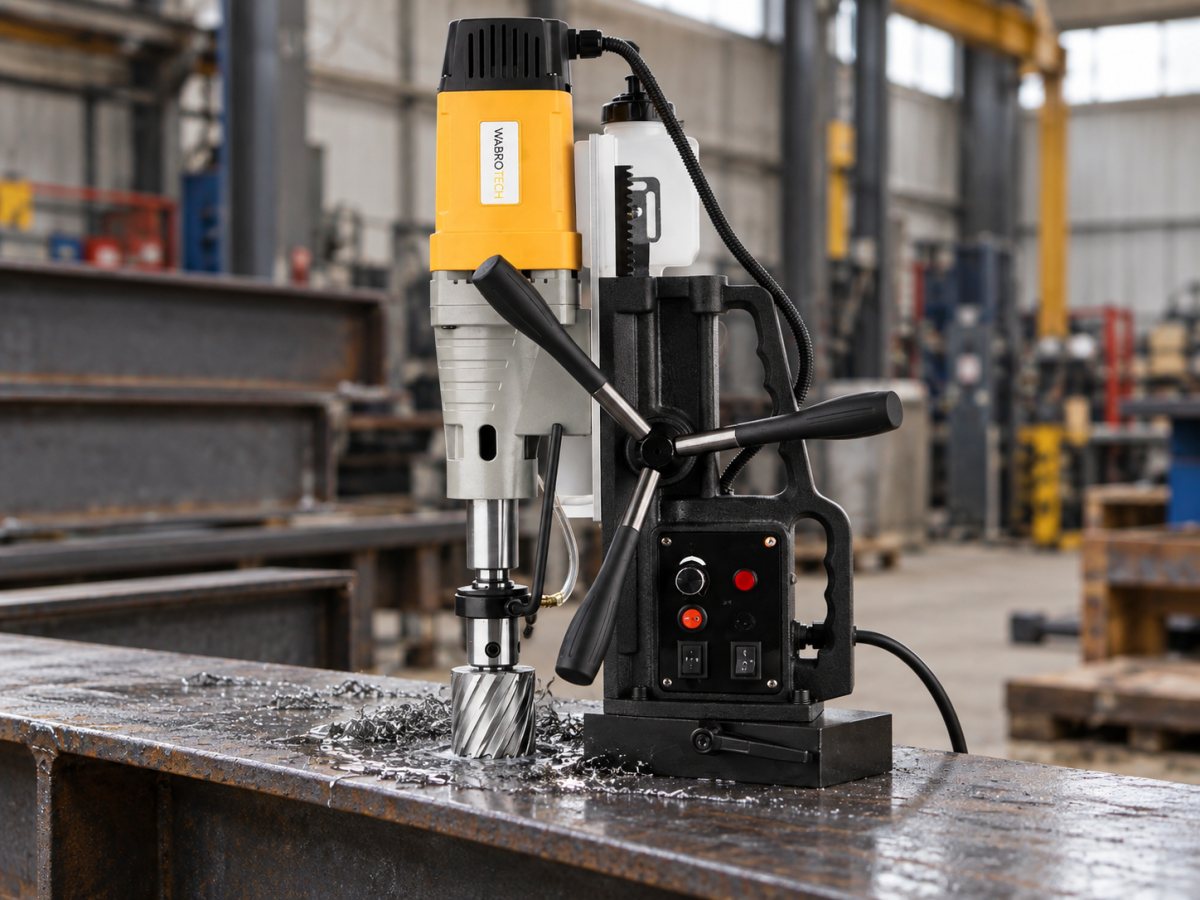
W tym artykule szczegółowo wyjaśniamy, dlaczego grubość oraz stan powierzchni stali mają tak kluczowe znaczenie dla siły przyciągania elektromagnesu. Przyjrzymy się najczęstszym błędom popełnianym przez operatorów podczas montażu maszyny oraz opiszemy sprawdzone metody na bezpieczne wiercenie w rurach i profilach o zakrzywionej powierzchni. Dowiesz się również, w jaki sposób wiertarki magnetyczne Wabrotech skutecznie chronią operatora przed przykrymi niespodziankami na stanowisku pracy.
Wielu operatorów zakłada, że skoro magnes reaguje na stal, to z równą siłą przyciągnie się do każdego elementu konstrukcyjnego. Jest to fundamentalny błąd wynikający z ignorowania praw fizyki i magnetyzmu. Aby elektromagnes generował swoją maksymalną moc nominalną, która we flagowych modelach przekracza kilkanaście tysięcy niutonów, strumień pola magnetycznego musi w całości zamknąć się wewnątrz obrabianego materiału. Grubość elementu bazowego działa tutaj jak swoista autostrada dla linii pola magnetycznego – im jest szersza i grubsza, tym swobodniej i wydajniej przepływa przez nią strumień generowany przez cewki maszyny. W sytuacji, gdy próba wiercenia następuje na zbyt cienkiej blasze, na przykład o grubości poniżej dziesięciu milimetrów, dochodzi do zjawiska tak zwanego nasycenia magnetycznego. Struktura metalu ma wtedy ograniczoną pojemność magnetyczną, przez co linie pola nie mieszczą się w niej i uciekają na zewnątrz, przechodząc dosłownie na wylot w przestrzeń powietrzną pod materiałem. Skutkuje to drastycznym, trudnym do przewidzenia spadkiem realnej siły trzymania stopy. Maszyna, która na grubym treglu zachowuje idealną sztywność, na cienkim elemencie może nagle runąć lub przesunąć się pod wpływem naporu osiowego, generowanego przez mocniejszy docisk dźwigni posuwu. Zjawisko to staje się szczególnie niebezpieczne, gdy operator próbuje wykorzystać pełen moment obrotowy urządzenia do wycinania otworów o dużych średnicach. Rozwiązaniem tego problemu, szczególnie zalecanym przy pracy z maszynami o potężnym udźwigu i masie własnej, jak chociażby model Wabrotech WT28RE-G, jest zastosowanie stalowej podkładki technologicznej o odpowiedniej grubości. Płytę tę umieszcza się bezpośrednio pod spodem cienkiego, obrabianego materiału, co sztucznie zwiększa całkowitą grubość bazy magnetycznej. Daje to strumieniowi optymalną przestrzeń do pełnego i bezpiecznego zamknięcia obwodu, przywracając maszynie jej fabryczną, maksymalną stabilność roboczą.
Elektromagnes do poprawnego działania wymaga idealnego, bezpośredniego kontaktu z czystym, jednolitym metalem. Wszelkiego rodzaju zanieczyszczenia powierzchniowe, do których zaliczamy grube warstwy lakieru proszkowego, wieloletnią rdzę wżerową, zgorzelinę hutniczą, a nawet zaschnięty stare smary czy lepkie oleje konserwacyjne, działają w tym układzie jak niezwykle skuteczny izolator. Między metalową podstawą wiertarki a strukturą tregla czy profilu powstaje wtedy mikroskopijna szczelina powietrzna, która drastycznie tłumi i ogranicza przenikanie fal magnetycznych. Fizyka magnetyzmu jest pod tym względem nieubłagana – nawet minimalny, ledwo dostrzegalny gołym okiem dystans wynoszący zaledwie pół milimetra potrafi obniżyć sprawność przyciągania stopy o ponad połowę jej nominalnej, fabrycznej wartości, pozostawiając urządzenie na granicy stabilności. Praca na tak zanieczyszczonym, nieprzygotowanym podłożu niesie za sobą natychmiastowe i bardzo kosztowne konsekwencje ekonomiczne oraz techniczne. W momencie rozruchu silnika i pierwszego wejścia krawędzi wiertła trepanacyjnego w głąb materiału, generowane naturalnie wibracje zaczynają mikroskopijnie unosić niedostatecznie dociśniętą stopę. W ułamku sekundy maszyna traci idealny poziom i osiowość względem wykonywanego otworu. To zjawisko prowadzi do błyskawicznego zakleszczenia się osprzętu w obrabianej stali i nieuchronnego, lawinowego wyłamania zębów tnących w drogim frezie. Co gorsza, skrzywieniu może ulec także samo wrzeciono lub precyzyjne prowadnice wiertarki. Z tego powodu przed każdym, nawet najprostszym montażem urządzenia na elemencie stalowym, należy bezwzględnie poświęcić chwilę na mechaniczne przygotowanie obszaru roboczego. Miejsce przyłożenia stopy powinno zostać zeszlifowane za pomocą szlifierki kątowej z tarczą listkową lub oczyszczone agresywną szczotką drucianą aż do momentu uzyskania jasnego, jednolicie żywego metalu. Po zakończeniu szlifowania kluczowe jest również dokładne omiecenie powierzchni z wszelkich metalowych opiłków i wiórów. Pozostawienie luźnych drobin spowoduje, że silny magnes natychmiast przyciągnie je pod spód stopy podczas jej aktywacji. Opiłki zgromadzą się w trudnych do usunięcia skupiskach, tworząc niebezpieczne wybrzuszenia, które ponownie odepchną stopę od materiału i zniweczą cały trud włożony w czyszczenie stali.
W realiach nowoczesnego budownictwa, przemysłu ciężkiego oraz sektora instalacyjnego konstrukcje stalowe rzadko składają się wyłącznie z idealnie płaskich teowników, dwuteowników czy gładkich płyt arkuszowych. Praca wykonawcza bardzo często przenosi się w znacznie trudniejsze środowisko, jakim są rurociągi przesyłowe, wielkogabarytowe zbiorniki ciśnieniowe czy obłe, wielokątne profile zamknięte o zróżnicowanej średnicy. Postawienie standardowej, płaskiej stopy magnetycznej bezpośrednio na łuku zakrzywionej rury jest najprostszą drogą do wywołania groźnego wypadku oraz zniszczenia parku maszynowego. Wynika to z faktu, że powierzchnia styku obu elementów staje się wtedy wyłącznie liniowa, ograniczając się do wąskiego pasma na samym szczycie krzywizny. Przy tak minimalnym kontakcie fizycznym potężny elektromagnes traci niemal całą swoją sprawność, ponieważ strumień magnetyczny zamiast wnikać w głąb stali, rozprasza się w powietrzu otaczającym krawędzie stopy. W takich warunkach urządzenie nie ma prawa utrzymać własnego ciężaru, a tym bardziej zrównoważyć potężnych sił oporu i momentu obrotowego, które powstają naturalnie podczas skrawania twardej stali konstrukcyjnej. W momencie, gdy wiertło dotyka obłej powierzchni, maszyna natychmiast ześlizguje się w bok, co prowadzi do uderzenia korpusem o konstrukcję i zerwania gwintów na wrzecionie. Rozwiązaniem dedykowanym do tak specyficznych zadań są specjalistyczne przystawki i adaptery rurowe, które dzięki swojej unikalnej, najczęściej pryzmowej geometrii, idealnie dopasowują się do konkretnej krzywizny obrabianego elementu cylindrycznego. Tworzą one stabilny pomost między zaokrąglonym podłożem a płaskim spodem magnesówki. W tak wymagających warunkach montażowych doskonale sprawdzają się kompaktowe i lżejsze urządzenia, do których należy wiertarka magnetyczna Wabrotech WT19RE. Jej stosunkowo niska waga własna znacząco ułatwia operatorowi manewrowanie na niestabilnych, okrągłych strukturach, często na znacznych wysokościach. W połączeniu z odpowiednim adapterem mechanicznym lub magnetycznym, model ten pozwala na zachowanie absolutnej sztywności całego układu. Gwarantuje to zachowanie idealnej osiowości wykonywanych otworów oraz eliminuje ryzyko niespodziewanego zsunięcia się sprzętu w trakcie najcięższego etapu wiercenia.
Długotrwały przepływ prądu przez gęste uzwojenie cewki elektromagnesu w naturalny sposób generuje energię termiczną, co wynika bezpośrednio z oporu właściwego przewodnika. Jeśli wiertarka magnetyczna pracuje w trybie ciągłym przez wiele godzin podczas niezwykle wymagających prac montażowych, a operator ignoruje kwestię prawidłowej wymiany ciepła, wysoka temperatura zaczyna kumulować się w podstawie i przenosić na cały metalowy korpus urządzenia. Sytuacja ta staje się krytyczna z punktu widzenia fizyki. Wraz ze wzrostem ciepła wewnątrz rdzenia cewki drastycznie rośnie opór elektryczny miedzianego uzwojenia, co zgodnie z fundamentalnymi prawami elektrotechniki powoduje nieuchronny spadek natężenia płynącego prądu. Ponieważ siła pola magnetycznego jest bezpośrednio proporcjonalna do natężenia prądu, zjawisko to prowadzi do liniowego osłabienia przyciągania stopy do podłoża, często bez żadnego ostrzeżenia wizualnego dla pracownika. Ignorowanie tego aspektu termicznego sprawia, że maszyna, która na początku dnia pracowała idealnie, po kilku godzinach intensywnego wycinania otworów zaczyna wykazywać mikroskopijne luzy. Kluczem do zachowania stałej, maksymalnej siły trzymania wiertarki przez całą zmianę roboczą jest prawidłowa eksploatacja zintegrowanego systemu chłodzenia grawitacyjnego lub ciśnieniowego. Ciągłe, obfite podawanie specjalistycznego chłodziwa, emulsji olejowej lub profesjonalnego oleju wiertarskiego pełni w tym układzie podwójną, niezwykle ważną funkcję. Z jednej strony ciecz chroni krawędzie tnące frezów trepanacyjnych przed przedwczesnym stępieniem, redukuje tarcie oraz ułatwia sprawne odprowadzanie gorących wiórów ze strefy skrawania. Z drugiej strony chłodziwo działa jak zewnętrzny radiator, który skutecznie obniża temperaturę samej stali konstrukcyjnej w punkcie styku maszyny z materiałem. Dbanie o zachowanie niskiej temperatury pracy całego układu bezpośrednio przekłada się na stabilność elektromagnesu, zapobiega degradacji izolacji uzwojenia i znacząco wydłuża żywotność drogich komponentów elektronicznych, które sterują pracą nowoczesnych maszyn Wabrotech.
Nawet najbardziej zaawansowane systemy bezpieczeństwa, elektroniczne czujniki przeciążenia i potężne, fabryczne magnesy nie pomogą w sytuacji, gdy na placu budowy lub w halach produkcyjnych dojdzie do nagłego, całkowitego odcięcia zasilania sieciowego. Nagły zanik napięcia w sieci elektrycznej, przypadkowe i niezamierzone wypięcie kabla z rozdzielnicy przez innego pracownika, a także nagłe zadziałanie bezpieczników przeciążeniowych na skutek awarii innego urządzenia oznacza natychmiastowe, magnetyczne wyłączenie stopy. Ponieważ elektromagnes do utrzymania swojej gigantycznej siły przyciągania stale potrzebuje dopływu prądu, w ułamku sekundy po jego odcięciu maszyna traci jakąkolwiek, nawet minimalną przyczepność do stalowego podłoża. Podczas wykonywania skomplikowanych robót montażowych w pionie, na pionowych ścianach bocznych kratownic lub w pozycji całkowicie odwróconej, czyli bezpośrednio nad głową operatora, brak zastosowania dodatkowej, mechanicznej asekuracji jest przejawem skrajnej nieodpowiedzialności. Ważąca kilkanaście lub kilkadziesiąt kilogramów maszyna, spadając bezwładnie z wysokości kilku metrów, nabiera potężnej energii kinetycznej. Stanowi ona wtedy śmiertelne zagrożenie dla życia i zdrowia samego operatora, jak również dla innych osób znajdujących się akurat w strefie zrzutu pod konstrukcją, a samo urządzenie po zderzeniu z betonowym podłożem ulega całkowitemu, bezpowrotnemu zniszczeniu. Z tego powodu integralną i obowiązkową częścią każdego fabrycznego zestawu dostarczanego przez markę Wabrotech jest solidny, atestowany pas nylonowy lub wytrzymały łańcuch asekuracyjny. Element ten musi być zawsze ciasno i pewnie zamocowany wokół stałego, stabilnego elementu konstrukcji nośnej w taki sposób, aby w krytycznym momencie nagłej utraty zasilania wiertarka bezwzględnie zawisła na taśmie, zamiast runąć w dół. Prawidłowe zapięcie pasów eliminuje efekt wahadła i gwarantuje, że sprzęt bezpiecznie zatrzyma się w powietrzu, w pełni zabezpieczając zdrowie zespołu pracowniczego oraz chroniąc cenne narzędzie przed kosztowną kasacją.
Nie bezpośrednio, ponieważ aluminium i większość stali nierdzewnych nie są ferromagnetykami i nie przyciągają elektromagnesu. Aby wywiercić w nich otwór, należy za pomocą ścisków ślusarskich przymocować do obrabianego materiału dodatkową płytę ze zwykłej stali i dopiero na niej postawić stopę magnetyczną wiertarki.
Jeśli podłoże jest grube i czyste, przyczyną jest awaria elektryczna, taka jak uszkodzenie uzwojenia cewki, wypalenie styków włącznika lub spadki napięcia w sieci zasilającej. W takiej sytuacji należy natychmiast przerwać pracę i oddać maszynę do profesjonalnego serwisu.
Tak, większość profesjonalnych modeli wyposażonych w stożek Morse'a umożliwia bezproblemowy montaż klasycznego uchwytu wiertarskiego na kluczyk. Dzięki temu adapterowi operator może szybko przejść od pracy z dużymi frezami trepanacyjnymi do wiercenia mniejszych otworów zwykłymi wiertłami krętymi.
Nacisk powinien być płynny, stały i umiarkowany. Frezy trepanacyjne stawiają mały opór, dlatego zbyt agresywne i gwałtowne napieranie na dźwignię wygeneruje siłę dźwigniową, która może fizycznie podważyć i oderwać tylną część stopy magnetycznej od podłoża.
Opracowano na podstawie oficjalnych instrukcji obsługi, wytycznych BHP oraz katalogu urządzeń producenta Wabrotech.pl.
Zadowolenie klientów jest dla nas priorytetem. Dokładamy wszelkich starań, aby cały proces zakupu przebiegał bezproblemowo, a nasze produkty sprostały oczekiwaniom fachowców. Sprawdź, co o naszych produktach mówią klienci i przekonaj się, dlaczego warto postawić na elektronarzędzia WABROTECH!

Darmowa dostawa od 1000 zł
nie dotyczy palet i wysyłki
za pobraniem

2 lata gwarancji
szczegóły na karcie produktu

Serwis D2D
naszych towarów

Szybkie płatności
bezpieczne transakcje

30 dni
na zwrot


